1. Prelucrarea materiilor prime: transformarea gunoiului în pastă de fibre
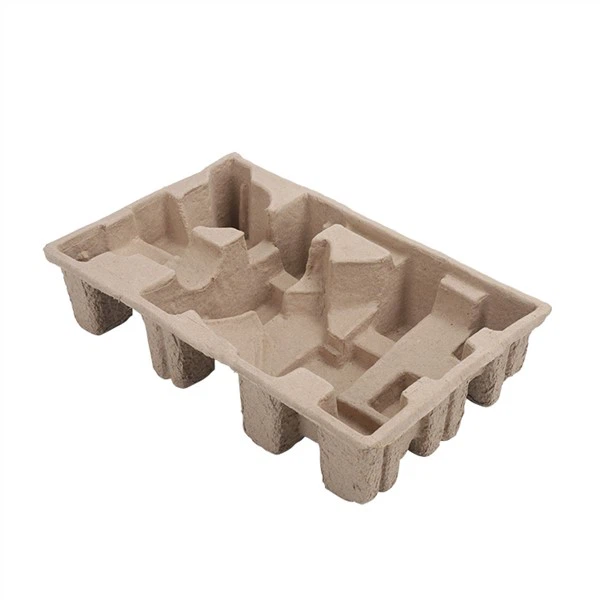
Ambalarea pulpei turnate este făcută din o mulțime de lucruri diferite, cum ar fi bagas de trestie de zahăr, paie de grâu, bambus, ziare aruncate și resturi de cutie de carton. Bagașa de trestie de zahăr este un bun exemplu de material care este bun pentru fabricarea ambalajelor de ultimă generație, deoarece are o lungime rezonabilă a fibrei și o rezistență ridicată. Pentru a procesa materiile prime, trebuie să faceți următoarele:
Sortare și zdrobire: materiile prime sunt introduse într-un pulper hidraulic după ce au fost cernute manual sau mecanic și curățate de contaminanți precum materialele plastice și metalele. Această mașină folosește apă cu mișcare rapidă-și forța unui rotor pentru a descompune cartonul într-un amestec fibros amestecat în 5 până la 8 minute. Când lucrați cu o placă de pastă uscată de 60 kg, de exemplu, este important să păstrați perioada de înmuiere între 5 și 10 minute, astfel încât fibrele să fie complet separate.
Cernerea și curățarea: Se folosește o sită pentru a cerne suspensia zdrobită pentru a scăpa de nisip și alte bucăți mari care nu au fost zdrobite. Unele proceduri vor folosi echipamente de purificare centrifugă pentru a extrage poluanții cu o densitate mai mare și a face șlamul mai curat.
Combinarea și amestecarea: aditivii de calitate-alimentară sunt adăugați în suspensie în funcție de cât de bine trebuie să funcționeze produsul, inclusiv fiind impermeabil, rezistent la ulei și rezistent la flacără-. De exemplu, aditivii de impermeabilizare pot face ambalajele mai stabile în condiții umede, iar agenții de respingere a uleiului sunt buni pentru situațiile de contact cu alimente. Pentru a obține cel mai bun efect de turnare, concentrația de suspensie trebuie să fie între 0,5% și 2% după amestecare, iar valoarea pH-ului trebuie să fie între 4,5 și 5,0.
2. Procesul de formare presupune depunerea fibrelor în trei dimensiuni și modelarea structurii acestora.
Cel mai important pas în realizarea ambalajului de celuloză este formarea, care este atunci când fibrele sunt plasate pe suprafața matriței prin adsorbție fizică sau presiune mecanică pentru a obține forma necesară. Formarea în vid, formarea cu aer comprimat și formarea prin chituire sunt toate modalități comune de a face acest lucru.
Pentru a forma vid, puneți o matriță poroasă din plasă metalică într-o suspensie și utilizați o pompă de vid pentru a aspira aerul din cavitatea matriței. Acest lucru va răspândi în mod egal fibrele din suspensie pe suprafața matriței de plasă. Duceți matrița la stația de uscare când stratul de fibre are o grosime de 2 până la 3 mm. Această abordare funcționează bine pentru articole cu-pereți subțiri, de înaltă-precizie, cum ar fi căptușele pentru telefon și husele pentru căști.
Cum să faci lucruri cu aer comprimat: folosește aer comprimat ca sursă de energie pentru a accelera depunerea și uscarea fibrelor pe suprafața matriței, care este diferită de formarea în vid. Această metodă este mai eficientă pentru a face lucruri, dar pentru a evita distribuția neuniformă a fibrelor, trebuie să fii foarte atent la presiunea aerului și la debitul de șlam.
Cum se modelează cu chit: pentru articolele cu forme complicate sau loturi standardizate (cum ar fi vesela), o pompă cantitativă trimite șlam în cavitatea sigilată a matriței, iar fibrele sunt puse la loc prin presiunea matriței și gravitația. Această metodă poate reduce deșeurile de șlam, dar matrița este destul de scumpă.
3. Modelare și uscare: transformarea unei țagle umede într-o structură puternică
Tagla umedă creată are multă umiditate în ea, până la 70% până la 80%. Pentru a scăpa de umiditate și pentru a face fibrele să se lipească mai bine, trebuie să fie uscat și presat la căldură. Există două tipuri de uscare: uscare într-o matriță și uscare în afara unei matrițe.
Când se folosește metoda de presare umedă, țagla umedă este introdusă direct în matrița de presare la cald, unde este uscată și modelată în același timp la o temperatură de 180–220 de grade și o presiune de 0,4–0,6 MPa. Această tehnologie este folosită în mod obișnuit pentru ambalarea produselor electronice de ultimă generație, deoarece are un ciclu de producție rapid (aproximativ 30-50 de secunde per bucată), o suprafață plană și o mare precizie dimensională. De exemplu, seria Lenovo ThinkPad X1 are o căptușeală turnată-pulpă care utilizează metoda de presare umedă, ceea ce o face cu 30% mai puternică decât metoda de presare uscată.
Uscarea externă (metoda de presare uscată): semifabricatele umede sunt uscate la un conținut de umiditate de 15% până la 20% folosind un cuptor de uscare sau energie solară. Apoi, sunt modelate prin presare la cald. Această abordare nu necesită mult echipament, dar rata de contracție a produsului este destul de semnificativă (până la 5% până la 10%), deci este cea mai bună pentru articole-de gamă inferioară, cum ar fi tăvi pentru ouă și tăvi pentru fructe.
4. După procesare: modificări finale pentru a îmbunătăți acuratețea și gradul de utilizare
Pentru a se asigura că produsul îndeplinește standardele de calitate, acesta trebuie să treacă prin etape, inclusiv tăiere, inspectare, dezinfectare și ambalare odată ce s-a uscat și a fost modelat.
Tăierea și modelarea marginilor: Folosind lasere sau mașini pentru a tăia bavurile de pe articole și matrițe de presare la cald pentru a remedia deformarea. De exemplu, precizia de tăiere a ambalajului pentru căști-de ultimă generație trebuie să fie păstrată între ± 0,1 mm pentru a minimiza golurile din ansamblu.
Tratarea suprafeței: imprimare, laminare sau vopsire după cum este necesar. Imprimarea cu cerneală pe bază de apă-poate oferi modele frumoase în multe culori, iar acoperirea cu film PLA poate face ambalajele mai rezistente la umiditate. Unele produse vor folosi, de asemenea, imprimarea prin transfer pentru a imprima logo-uri complicate pe suprafețe care nu sunt chiar.
Controlul calității: mașinile sunt folosite pentru a verifica dimensiunea, rezistența și curățenia produselor. De exemplu, puteți utiliza o mașină de testare a compresiei pentru a vedea dacă ambalajul poate face față unei căderi de 1,5 metri sau cromatografie în gaz pentru a găsi reziduuri de materiale periculoase.
5. Inovarea proceselor: principalul lucru care face industriile mai bune
Cu noua tehnologie, procesul de fabricare a ambalajului de celuloză turnată devine mai inteligent și mai eficient:
Sistem de circulație în buclă închisă: Unele companii utilizează tehnologia de circulație a apei și de recuperare a celulozei pentru a curăța apele uzate de producție și a le folosi din nou pentru a face celuloză. Acest lucru reduce consumul de apă cu mai mult de 30%.
Design digital matrițe: Folosind tehnologia CAD/CAM pentru a îmbunătăți structura matrițelor, astfel încât să fie necesare mai puține încercări. De exemplu, acum durează doar 18 zile pentru a face forme de ambalare pentru Huawei Mate 60 Pro, în loc de 45 de zile.
Adăugarea de nanoceluloză la ambalaj îl poate face cu 40% mai puternic și poate folosi mai puțină materie primă. Prin această tehnologie, ambalajul din fibră de bambus Sony la prezentarea CES din 2025 poate rezista la 120 kPa de presiune.