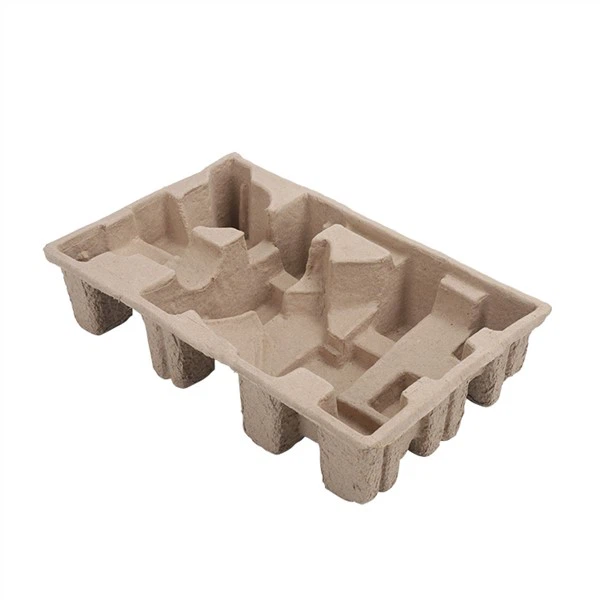
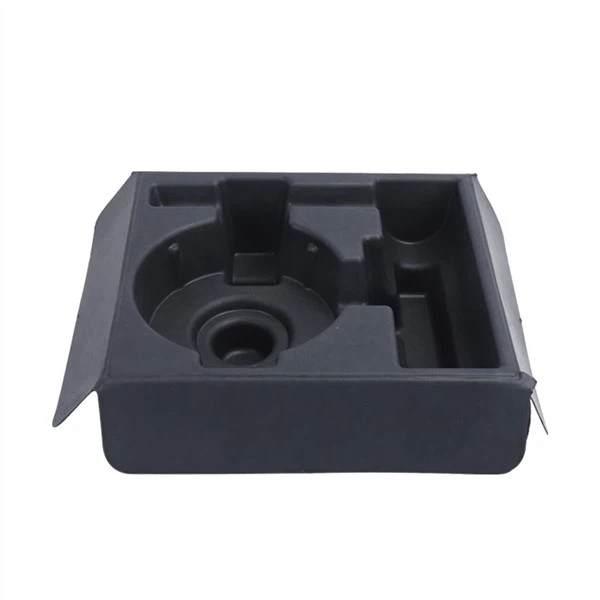
Producătorii de ambalaje de tăvi de hârtie În prezent, utilizarea ambalajelor de tăvi de hârtie poate fi văzută peste tot în toate categoriile sociale, iar multe materiale de ambalare tradiționale de pe piață au fost treptat înlocuite de ambalajele de tăvi de hârtie. Tava de hârtie este un produs realizat din pastă de hârtie. Tăvile de hârtie sunt în prezent ambalaje noi foarte ecologice și practice, astfel încât produsele din multe domenii au început treptat să folosească tăvi de hârtie ca ambalaje. Ambalajul tăvilor de hârtie trebuie de obicei personalizat în funcție de propriile produse, deci care este procesul specific de producție a tăvilor de hârtie?
Care este procesul specific de producție a tăvilor de hârtie pentru producătorii de ambalaje de tăvi de hârtie:
1. Rupere și bătaie
Puneți deșeurile de hârtie sau plăcile de pastă din paie în pulperul hidraulic și spargeți-o din nou în pastă. Produsele de ambalare industrială sunt adesea utilizate în producția de pulpere hidraulice orizontale, iar concentrația de celuloză în timpul dezintegrarii este de 5%-8%. Avantajele sale dispersează doar fibrele de hârtie, fără efect de tăiere, eficiență ridicată de dezintegrare, timp scurt de dezintegrare, consum redus de energie, structură simplă, amprentă mică și poate trata deșeurile de hârtie cu mai mulți dopanți și impurități metalice.
Pulpa zdrobită cade într-un rezervor de stocare, ajustează concentrația corespunzătoare și o pompează într-un bătutor intermitent sau într-un rafinator continuu sau într-un rafinator pentru bătut. Pulpa poate fi, de asemenea, mărunțită în funcție de nevoile de producție. După ce mașina de curățare cu-concentrație ridicată, mașina de deconstrucție a fibrelor și rafinatorul cu disc dublu{-, se efectuează îndepărtarea, deconstrucția și baterea zgurii, iar șlamul de batere este descărcat în rezervorul de stocare sau în rezervorul de amestecare a șlamului pentru utilizare. Gradul de degradare al bătăii este în general de 28 de grade -35 de grade.
2. Paleta de agitare
În procesul de batere, mai multe materii prime pot fi adăugate cantitativ în rezervorul de nămol în funcție de raportul de nămol proiectat, iar șlamul poate fi clasificat și se poate adăuga o cantitate mică de aditivi funcționali. Dacă se adaugă un agent de încleștare pentru a crește rezistența la permeabilitatea lichidului a produsului turnat pe hârtie, agentul de încleștare utilizat este în general colofoniu, latex de ceară de parafină sau adeziv de ceară de parafină de colofoniu. Este de menționat că produsul după adăugarea acestui aditiv nu poate fi numit tavă de hârtie. Pentru pastă de hârtie reziduală non-adezivă, adăugați 3% clei de colofoniu echivalent cu o anumită masă de fibre uscate a pastei; pentru lipirea produselor de deșeuri de hârtie, adăugați 1,5%-2% adeziv colofoniu.
De asemenea, este posibil să se adauge pulbere de talc ca umplutură în pastă pentru a obține o rată de retenție mai mare a suspensiei. O suspensie apoasă care conține 20%-30% umplutură de talc poate fi procesată într-un mixer la viteză mare timp de 6 minute, apoi diluată cu apă, apoi se adaugă aditivi chimici, apoi se procesează timp de 5 minute pentru a face o suspensie de umplutură, apoi se adaugă la suspensie, unii producători de tăvi de hârtie au adăugat și o cantitate mică de repelent la ulei, agent de rezistență la apă și reluziv. În procesul de prelucrare a pastei, trebuie adăugată o cantitate adecvată de apă albă sau apă curată pentru a ajusta concentrația de celuloză la 1%-2% pentru producția de produse turnate.
3. Turnarea hârtiei
Formarea este un proces cheie în producția de tăvi de hârtie. Joacă un rol decisiv în calitatea, rata de spargere, consumul de energie de producție și eficiența producției produselor turnate pe hârtie. Conform principiului deshidratării echipamentului de formare, există două metode principale de formare a tăvilor de hârtie: formarea în vid și hidroformarea.
Metoda de formare în vid este formarea prin aspirație în vid. Așezați matrița de formare într-o soluție de pastă cu o concentrație de aproximativ 1% și aspirați cavitatea matriței pentru a forma o presiune negativă, astfel încât fibrele din pulpă să fie depuse uniform pe suprafața matriței de formare pe ecranul matriței, care este îndepărtată în timpul procesului de aspirare în vid. Multă umiditate. Când produsul atinge grosimea necesară, matrița de turnare este scoasă din suspensie pentru extrudare și deshidratare până când conținutul de apă al produsului este de 75%-80%, iar apoi aer comprimat este trecut în cavitatea matriței pentru a elibera matrița de hârtie umedă. Această metodă are o eficiență ridicată de producție și o grosime uniformă a produsului. Potrivit pentru realizarea de părți subțiri, care nu sunt prea adânci, cum ar fi tăvi de hârtie pentru ambalarea ouălor, fructelor, tacâmurilor, cutii de tăvi etc.
Metoda de hidroformare folosește presiunea hidraulică pentru a genera o presiune de strângere mai mare prin dispozitive mecanice acționate hidraulic. Principiul său de lucru este de a injecta o anumită cantitate de pastă în cavitatea matriței, iar matrița superioară se stoarce în jos sub acțiunea presiunii hidraulice, astfel încât pulpa se formează pe matrița cu plasă din cavitatea matriței și apa este descărcată. Din partea de jos a modelului de plasă. Piesele sunt scoase din matriță prin aspirare în vid și transferate la procesul următor. Datorită presiunii mari de turnare, această metodă este potrivită pentru producerea de produse de tigaie de mică adâncime, cu o greutate de bază mai mare și densitate mai mare.