.Care sunt categoriile de materii prime pentru tavi de hârtie?
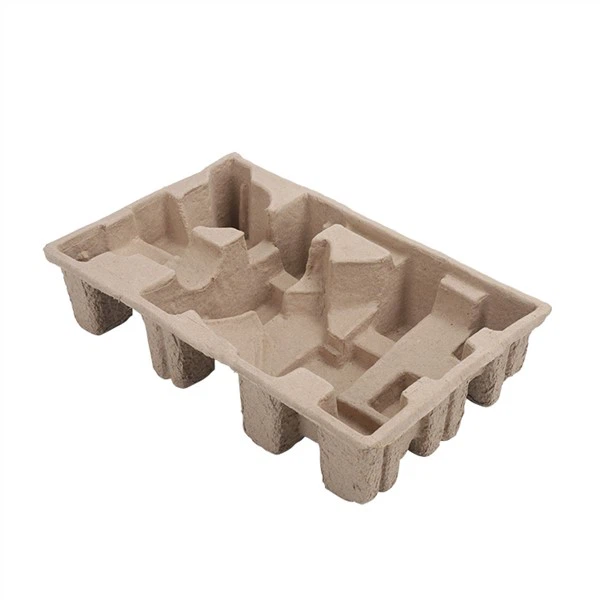
Răspuns: Există două categorii comune; una este pulpa brută (cum ar fi: pulpă brută de lemn, pulpă de bambus, pulpă de trestie de zahăr, pulpă de paie etc.). A doua categorie este reciclarea (cum ar fi: hârtie ondulată, ziare, hârtie cu-albii). În plus, în funcție de cerințele clienților, hârtie de bază de diferite culori poate fi, de asemenea, utilizată pentru a produce produse suport pentru hârtie colorată.
2. De ce greutățile produselor suport pentru hârtie sunt inconsecvente?
Răspuns: În primul rând, concentrația de pulpă se schimbă. În procesul de producție, celuloza preparată de o anumită consistență va începe să se schimbe pe măsură ce tava de hârtie formată părăsește cilindrul de celuloză al mașinii de formare, iar concentrația de celuloză va fi în general controlată între 2,56% și 3,6%. Al doilea este că vidul se schimbă constant. În procesul de turnare, valoarea presiunii negative a rezervorului de presiune negativă încărcat de compresorul de aer este, de asemenea, o variabilă cu progresul producției. Suprapunerea celor două variabile face ca greutatea tăvii de hârtie formată de același timp de aspirare să varieze între ±10%.
3. De ce nu poți sau nu poți face culoarea de care am nevoie?
Răspuns: pentru vopsirea produselor suport de hârtie, coloranții pe bază de apă-sunt adăugați în principal în procesul de prelucrare a pastei pe baza pastei originale. În primul rând, modificarea concentrației pulpei duce, de asemenea, la modificări ale concentrației de colorant în timpul producției. În al doilea rând, majoritatea coloranților sunt foarte sensibili la temperatură. (În timpul procesului de uscare, culoarea se va schimba, de asemenea, odată cu temperatura liniei de uscare, iar temperatura matriței se va schimba și la temperaturi diferite când temperatura matriței este de 150 de grade până la 250 de grade în timpul presării la cald). În concluzie, produsele cu cerințe mari de culoare nu trebuie vopsite.
4. De ce acest produs nu este la fel de neted și îngrijit ca produsul respectiv?
Răspuns: După ce se formează produsul suport de hârtie, acesta este complet umed și se va deforma după procesul de uscare. Apoi, temperatura ridicată (150 grade ~ 250 grade) și presiunea înaltă (3T ~ 50T) ale matriței de plastic sunt utilizate pentru a o restabili la forma geometrică proiectată inițial. Prinderea matriței superioare și inferioare este supusă unei forțe verticale, astfel încât poziția plană este puternic solicitată, suportul de hârtie pare neted, iar suprafața înclinată nu este ușor tensionată și pare ușor aspră. Apoi, în funcție de cerințele reale ale proiectării produsului, cu cât panta este mai mică, cu atât mai multe nervuri, cu atât planul este mai mic și cu cât suprafața arcului sferic este mai mare, cu atât netezimea este mai mică după modelare. Acesta este rezultatul măiestriei.
5. De ce există fisuri fine pe suprafața acestui produs?
Răspuns: Când se formează produsul suport de hârtie, fibra de celuloză este adsorbită în mod natural într-un grup strat cu strat, iar pulpa lichidă nu va curge în unele caneluri, astfel încât grosimea suportului de hârtie în diferite poziții după uscare va fi aceeași cu grosimea standard de proiectare. Dacă există o eroare, când este strânsă de o forță externă puternică în timpul modelării cu presiune înaltă-, partea cea mai exterioară a fibrei la grosimea neuniformă a straturilor interioare și exterioare se va rupe și va apărea ca o fisură fină de la suprafață. Acest fenomen nu va afecta rezistența ambalajului tăvii de hârtie, deci este acceptabil în industrie.
6. De ce nu pot adăuga o cataramă pentru a-mi ține produsul?
Răspuns: Produsele de suport de hârtie (turnare a pastei) sunt închise în sus și în jos în timpul turnării și modelării și trebuie să existe un anumit unghi de tragere. La turnare, produsul umed nu poate desprinde matrița, astfel încât suportul de hârtie nu poate fi proiectat cu o poziție inversată-în jos.
7. De ce există bavuri inegale în jurul produsului cu flanșă?
Răspuns: Produsul cu structură de flanșă are margini plate-în turnare, iar marginea matriței este o sită de filtru din oțel inoxidabil atunci când vidul este adsorbit în mod natural pe pastă. După modelare și flanșare, bavurile vor fi întoarse în lateral, ceea ce nu afectează ambalajul și nu este folosit ca factor de control al producției în industrie. Dacă clientul are cerințe ridicate în acest sens, se poate folosi tăierea, iar bavurile pot fi tăiate cu o matriță.
8. De ce configurați MOQ?
Răspuns: Producția de tăvi de hârtie trebuie să treacă prin pulpare, turnare, turnare, depanare și uscare. După modelare, durează aproximativ o jumătate de oră până se încălzește formele. Cantitatea prea mică va duce la o creștere mare a costurilor de producție. În plus, tăvile de hârtie sunt produse cu-adăugare redusă. Produse cu valoare, cantitatea este prea mică, costul de transport crește, de asemenea, foarte mult. Este necesar să configurați MOQ.
9. De ce nu poți face designul în funcție de dimensiunea pe care o cer?
Răspuns: În primul rând, dimensiunea este prea mare. În general, limita de lungime și lățime a mașinii utilizate în industrie este: 800mmX600mm. Modelul special este: 1500mmX1200mm. Nu poate fi produs peste această dimensiune. Al doilea este; dimensiunea de proiectare specificată este prea mică, suportul pentru hârtie este proiectat să se bazeze pe structură pentru a tampona și șoca și trebuie să existe un anumit spațiu de proiectare structurală.
10. De ce acest model nu este la fel de greu ca celălalt?
Răspuns: Principiul de bază-de protecție împotriva șocurilor al suportului de hârtie este realizat prin utilizarea structurii buclei și a poziției nervurilor de întărire. Prin urmare, diferite structuri de design ale aceluiași nămol vor avea rezistențe diferite la șoc-și textura va fi diferită atunci când atingeți mâna. Același tip de matriță utilizează diferite. Pulpa, datorită lungimilor diferite ale fibrelor pulpei și a caracteristicilor de contracție, va avea, de asemenea, texturi diferite la atingere. Prin urmare, trebuie să informăm inginerului standardul anti-vibrații care trebuie atins înainte de a selecta materiile prime și schema de proiectare, pentru a proiecta diferite structuri de buclă și pozițiile nervurilor de armare în conformitate cu cerințele anti-vibrații.
11. De ce nu mai poate fi modificat această matriță?
R: Pentru produsele cu tavă de hârtie, avem nevoie de clienți să ofere cerințe precise de ambalare și dimensiunea exactă a fiecărui obiect ambalat înainte de a deschide matrița, iar lucrările de proiectare preliminară sunt adecvate. După ce matrița este finalizată, cavitatea matriței de formare este goală, iar grosimea standard este de 10 mm, astfel încât dimensiunea modificată ar trebui să fie mai mică de 10 mm. Dacă dimensiunea cavității originale este schimbată prea mult, dimensiunea cavității originale nu poate fi schimbată, iar matrița de plastic nu va putea fi modificată, de asemenea, din cauza lipsei de material în matrița superioară sau în matrița inferioară din cauza modificărilor prea mari.
12. De ce abrevierea suportului de hârtie este „MPP”? Și care este numărul vamal?
Răspuns: Turnare pentru celuloză, denumire engleză: Ambalare pentru celuloză turnată, denumită MPP, cunoscută în mod obișnuit ca tavă de hârtie. Cod vamal: 48239090
13. De ce această matriță nu este la fel de netedă ca produsul original după modificare?
Răspuns: După criza financiară din 2008, cavitățile matriței prelucrate de fabrica generală de suport pentru hârtie sunt practic prelucrare CNC. Cavitatea este completată dintr-o singură bucată, iar partea modificată a poziției este modificată manual. Precizia poziției modificate este mai mică decât precizia prelucrării CNC, așa că după modificare, poziția va fi netedă, fără modificare.
14. De ce lungimea (lățimea) a devenit mai mare după livrare?
Răspuns: Pentru produsele suport de hârtie, avantajele înclinării suportului de hârtie vor fi folosite pentru suprapunerea și ambalarea produselor în timpul ambalării. După plasare, unele produse aflate în transport se vor umfla din cauza suprapunerii și vor apărea mai mari în lungime și lățime, dar cealaltă deformare a suportului de hârtie revine. Avantajul arcului este că dimensiunea mărită a produsului nu este afectată în timpul utilizării efective, iar dimensiunea originală a designului poate fi restabilită prin simpla tragere cu mâna înapoi în timpul asamblarii.
15. De ce este atât de scumpă matrița de hârtie? S-a dovedit că a fost cu doar câteva sute mai rapid să deschizi matrița de blister?
Răspuns: matrița blister este, în general, modelată mai întâi cu gips industrial și apoi aspirată produsele calificate, iar stratul de cupru poate fi galvanizat cu produsele calificate, iar costul este foarte scăzut. Fiecare set de aluminiu pentru matrița de turnare a pastei de hârtie este de 150-200kg (23-25 yuani/kg), cavitatea matriței generale de prelucrare CNC Mai mare sau egală cu 180 de ore, rășină epoxidice specială 500 yuani/set, plasă specială din oțel inoxidabil 1,5 pătrat (producție zilnică: 600 yuani la 600 de yuani pentru continuarea tehnicianului/pătrat), stantare, împachetare plasă, potrivire specială și alte procese, astfel încât matrița de plastic și suportul de hârtie nu sunt comparabile.