1. Care sunt tipurile de materii prime pentru tavi de hârtie?
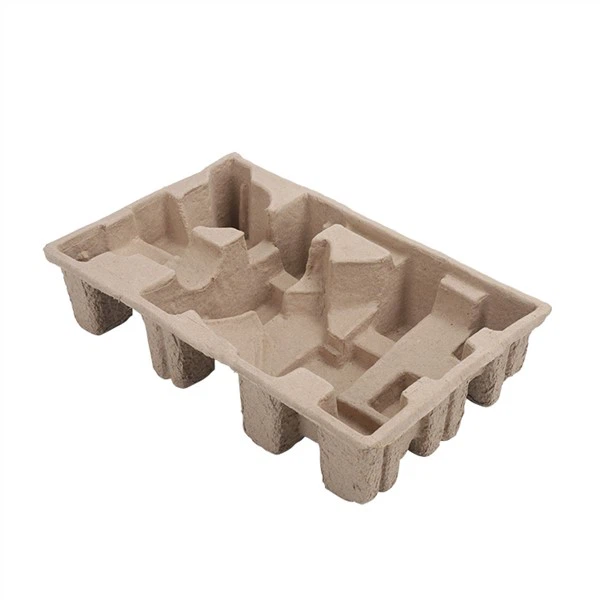
Răspuns: Cele mai comune sunt împărțite în două categorii; unul este celuloza de hârtie brută (cum ar fi: celuloza brută de lemn, celuloza de bambus, celuloza de trestie de zahăr, celuloza de paie etc.). A doua categorie este cea de reciclare (cum ar fi: hârtie ondulată, ziar, hârtie cu margine albă). În plus, este de asemenea util să se producă produse cu tăvi de hârtie colorate cu hârtie de bază de diferite culori, în funcție de cerințele clienților.
2. De ce greutățile produselor din tăvi de hârtie sunt inconsecvente?
Răspuns: Unul este că consistența pulpei se schimbă. Când celuloza preparată cu o anumită concentrație este produsă în timpul procesului de producție, pe măsură ce suportul de hârtie format părăsește rezervorul de celuloză al mașinii de formare, concentrația de celuloză începe să se schimbe și este în general controlată între 2,56% și 3,6%. Al doilea este că vidul se schimbă constant. În procesul de turnare, valoarea presiunii negative a rezervorului de presiune negativă încărcat de compresorul de aer este, de asemenea, variabilă pe măsură ce producția progresează. Suprapunerea celor două variabile face ca greutatea tăvii de hârtie formată de același timp de aspirare să varieze între ±10%.
3. De ce nu poți sau nu poți face culoarea de care am nevoie?
Răspuns: în vopsirea produselor suport de hârtie, coloranții pe bază de apă-sunt adăugați în principal în procesul de prelucrare a pastei pe baza pastei originale. Unul este că concentrația de suspensie se modifică, de asemenea, pe măsură ce producția progresează, iar a doua este că majoritatea coloranților sunt sensibili la temperatură. (În timpul procesului de uscare, culoarea se schimbă odată cu temperatura liniei de uscare, iar temperatura matriței este de 150 de grade -250 de grade în timpul presării la cald și colorantul se va schimba, de asemenea, la diferite temperaturi). Pe scurt, produsele cu cerințe mai mari de culoare nu trebuie vopsite.
4. De ce produsul dvs. nu este la fel de neted și curat ca produsul respectiv?
Răspuns: După ce se formează produsul suport de hârtie, acesta va fi deformat după ce a fost complet umed și uscat, apoi se va folosi temperatura ridicată (150 grade -250 grade) și presiunea ridicată (3T-50T) a matriței de plastic pentru a restabili forma geometrică proiectată inițial, datorită matriței de plastic. ușor de primit forță și pare ușor aspru. În conformitate cu cerințele reale ale designului produsului, cu cât panta este mai mică, cu atât mai multe nervuri, cu atât planul este mai mic și cu cât mai multe arcuri sferice, cu atât mai multă netezime va scădea după modelare. Acesta este rezultatul procesului.
5. De ce există crăpături ușoare pe suprafața acestui produs? Răspuns: Când se formează produsul palet de hârtie, fibrele de celuloză se vor aduna în mod natural strat cu strat. Pulpa lichidă nu va curge în unele caneluri, ceea ce va face ca grosimea diferitelor poziții ale tăvii de hârtie să fie diferită de grosimea standard de proiectare după uscare. Apoi, când discul de hârtie este stors de o forță externă puternică în timpul procesului de formare la presiune înaltă, fibrele cele mai exterioare cu grosime interioară și exterioară neuniformă se vor rupe și vor apărea mici fisuri de la suprafață. Acest fenomen nu va afecta rezistența ambalajului tăvii de hârtie, deci este acceptabil în industrie. 6. De ce nu pot adăuga un buton pentru a-mi repara produsul? Răspuns: La formarea și modelarea produselor din tavă de hârtie (turnare a pastei), matrițele superioare și inferioare sunt închise și trebuie să existe un anumit unghi de tragere. În timpul turnării, produsul umed nu poate fi scos din matriță, astfel încât suportul pentru hârtie nu poate fi proiectat ca o poziție de cataramă inversată. 7. De ce există bavuri inegale în jurul produsului de flanșare? Răspuns: Produsele cu structură de flanșare sunt formate cu margini plate. Când se formează un vid și pulpa este absorbită în mod natural, marginea matriței este o sită de filtru din oțel inoxidabil. Marginile fibrelor de pulpă adunate după ce au fost absorbite vor fi neregulate. Acest lucru se datorează unui proces incontrolabil. După formare și flanșare, bavurile se vor întoarce în lateral, nu vor afecta ambalajul și nu vor fi folosite ca element de control al producției în industrie. Dacă clienții au cerințe ridicate în acest sens, pot folosi tunderea și tăierea-pentru a îndepărta bavurile. 8. De ce doriți să setați o cantitate minimă de comandă? Răspuns: Producția de tăvi de hârtie trebuie să treacă prin pulpare, formare, asamblare matrițe, depanare, uscare și formare a mucegaiului timp de aproximativ o jumătate de oră. Cantitatea prea mică va duce la o creștere substanțială a costurilor de producție. În plus, produsele cu tăvi de hârtie sunt produse cu valoare adăugată-scăzută, iar cantitățile prea puține vor duce la o creștere substanțială a costurilor de transport. Prin urmare, ar trebui stabilită o cantitate minimă de comandă. 9. De ce nu puteți proiecta în funcție de dimensiunea mea? În primul rând, este; dimensiunea este prea mare, limita de lungime și lățime a mașinilor utilizate în mod obișnuit în industrie este de 800 mm × 600 mm, modele speciale: 1500 mm × 1500 mm
1200 mm. Dacă depășește această dimensiune, nu poate fi produs. Al doilea este: dimensiunea designului este prea mică, iar clema de hârtie este concepută pentru a amortiza impactul structurii. Este necesar
Designul structural trebuie să aibă o anumită cantitate de spațiu. 10. De ce este acest sentiment mai puțin dificil decât atât? Răspuns: Principiul de bază al tamponului anti-vibrații pentru agrafe este realizat de structura inelului și poziția rigidizatorului. Prin urmare, diferite structuri de design ale aceleiași pulpe vor avea o rezistență diferită la șoc-și o senzație diferită a mâinii. Același tip de mucegai va folosi pulpe diferite. Datorită lungimii diferite ale fibrei și caracteristicilor de contracție ale pulpei, senzația mâinii va fi diferită. Prin urmare, înainte de a selecta materiile prime și schemele de proiectare, ar trebui să informăm inginerii standardele seismice care trebuie îndeplinite, astfel încât diferite structuri inelare și locații de armătură să poată fi proiectate în funcție de cerințele seismice. 11. De ce nu mai poate fi modificată această matriță? Răspuns: Pentru produsele din hârtie, avem nevoie de clienți să ofere cerințe precise de ambalare și dimensiuni precise ale fiecărui produs ambalat înainte de a deschide matrița. Lucrările preliminare de proiectare ar trebui să fie suficiente. După ce matrița este finalizată, cavitatea matriței de formare este goală, grosimea standard este de 10 mm, astfel încât dimensiunea modificată ar trebui să fie mai mică de 10 mm. Dacă dimensiunea cavității prototipului este prea mare pentru a fi schimbată, din cauza lipsei de material în matrița superioară sau inferioară, matrița din plastic nu poate fi modificată. 12. De ce este abrevierea agrafei „MPP”? Turnare pentru celuloză, denumire engleză: Ambalaj pentru turnare pentru celuloză, denumit MPP, cunoscut în mod obișnuit ca tavă de hârtie. 13. De ce această matriță nu este la fel de netedă ca produsul original după modificare? Răspuns: După criza financiară din 2008, cavitatea matriței a fabricii generale de paleți de hârtie a fost practic prelucrată CNC și finalizată în întregime. Poziția modificată este modificată manual. Precizia poziției după modificare este mai mică decât cea a prelucrării CNC, astfel încât poziția înainte de modificare nu va fi netedă.
14. De ce a crescut lungimea (lățimea) de livrare? Răspuns: La producerea produselor ambalate cu tăvi de hârtie, produsele vor fi stivuite și ambalate datorită înclinării tăvilor de hârtie. După amplasare, produsele departamentului de transport vor deveni din ce în ce mai largi datorită stivuirii. Cu toate acestea, un alt avantaj al deformării și înapoi a suportului de hârtie este că produsul de dimensiune mai mare nu este afectat în utilizarea reală, iar dimensiunea originală a designului poate fi